“十五五”开局之年,国家明确将生物医药作为“十五五”时期重点培育的新兴支柱产业之一。《医药工业发展“十五五”规划》将“持续提质增效赋能,树立数智转型新标杆”列为重点任务。政策信号明确:医药工业的竞争,正从“前端研发”向“全链条制造能力”延伸。

在广州天河智慧城,广东天普生化医药股份有限公司(简称“上药天普”)用三个硬件项目给出了自己的回应——普贵工厂粗品提取建设项目落成、中心实验室投入运作、天星项目开工建设。三者分别锚定粗品提取、质量控制与制剂生产,串起一条从上游到终端的智造底座。这家国家级专精特新“小巨人”企业,正朝着“智造工厂”的目标稳步迈进。
从“买设备”到“解痛点”:制造布局的逻辑之变
上药天普工厂的布局思路,并非追逐政策风口,而是从自身制造价值链的痛点倒推。工厂将全链条划分为上游原料、制剂生产、质量控制、绿色能源与人才配套四个环节,逐一落子。
在上游,普贵项目承担的是“粮仓”角色。普贵项目作为上药天普产能配套升级设施之一,通过粗品工艺研发与生产实践,不断强化粗品质量,优化生产工艺。上药天普持续打造自身的技术创新能力与生产制造实力,完善供应链体系,赋能企业高质量发展。
在中游,天星项目是此次升级的重头戏。项目施工面积3500平方米,构建“冻干粉针+安瓿水针”双剂型自主生产体系,打造行业领先的自动化无菌生产线。这一布局背后,基于法规升级、产能提升和剂型扩充三方面的现实需求:新版无菌附录大幅拔高无菌生产门槛,天星项目设计满足欧盟PIC/S要求及待发布的新版无菌附录要求,走在法规前面;现有产线产能利用率已超80%,未来放量需要新的生产空间;双剂型设计为引进新产品组合、复合型产品管线预留了接口。
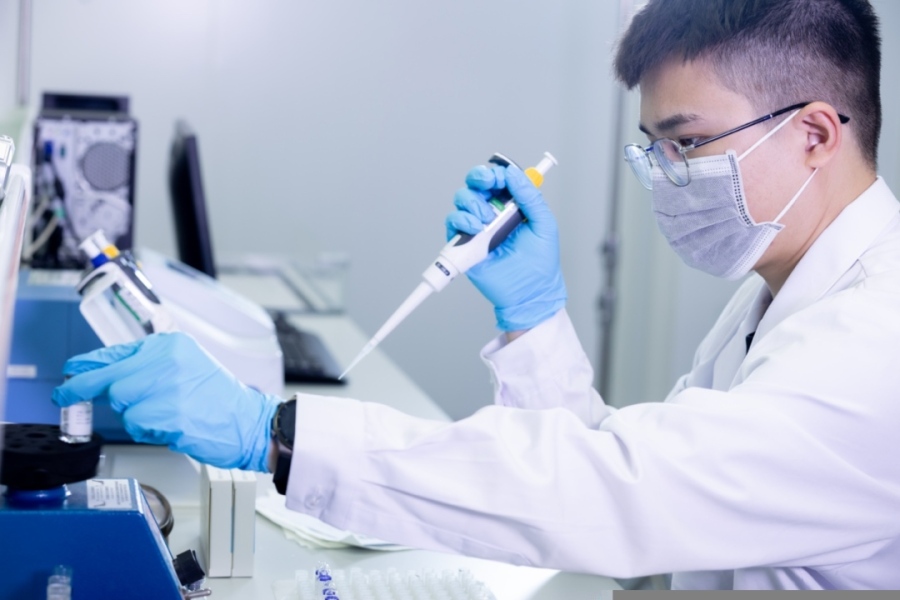
在下游,中心实验室两年前完成升级,采用现代化检验设备与方法,引入数字化LIMS体系,实现全链条数字化、无纸化检测,为现有产品质量管控和创新药检测能力储备提供支撑。
三个项目对应制造全价值链的关键节点。目前普贵已落成并投入商业运作,实验室已正常运作,天星项目建设也正如火如荼进行,一条完整的智造底座初具轮廓。
一分钟500瓶:一条新线将带来效率跃升
硬件升级的价值,最终要落到具体场景中检验。
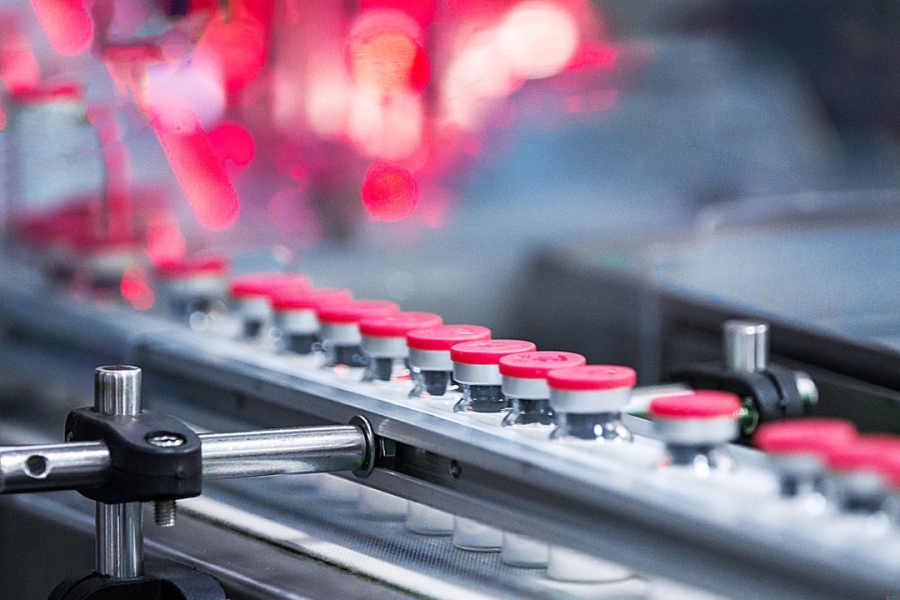
天星项目正在建设中,按照设计,这条新线将引入全速自动化高速灌装线,配套冻干机自动化进出料系统,全流程在隔离器环境下操作。未来建成投产后,效率提升将立竿见影:新线设计能力为每分钟约500瓶,年产能将从3000万支向4500万支迈进。更关键的是,隔离器环境将让生产线无菌保障能力上到一个更高等级。
效率账背后是成本账。产能扩大后,直接材料成本已被现有产量覆盖,新增产量的制造费用分摊将显著降低,单位成本随之下降。对一家面向全国供应急危重症药品的企业而言,这种效率提升意味着在保障产品稳定供应的同时,把资源更集中地投向创新研发与质量提升,让“提质增效”真正落到生产线上。
系统与数据的配套同步推进。工厂前两年已上线数字化能源管理平台,实时监控水、电、气等主要能源消耗,识别改进点与控制机会。这一平台与天星项目的低能耗设备选型形成合力:冻干机作为产线能耗最大的设备,项目在选型时选择了低能耗的机型,着眼的是产线10年以上的长周期运行。上药天普工厂厂长谢亚涛表示,对于高投入生产线,在前期选型与设计阶段,就要立足长期使用,兼顾技术前瞻性、能耗优化与产能扩容,从而持续提升整体效能。绿色制造在这里不是额外负担,而是通过数字化手段把能耗“看得见、管得住、降得下”,转化为实实在在的成本竞争力。上药天普已连续四年获评“环保诚信企业”,被纳入广州环保正面执法清单,并通过ISO 14001、ISO 50001、ISO 14064、ISO 14067等一系列认证。绿色工厂的称号不是终点,逐年降低能耗才是持续发展的底色。
智造转型,最终靠人来实现
硬件再先进,终究要由人来驾驭。天星项目自动化、数智化程度大幅提升,对上药天普生产团队的能力提出了更高要求——既要懂工艺,又要懂数字化,还要能看懂系统里的问题点和判断逻辑,做出正确决策。
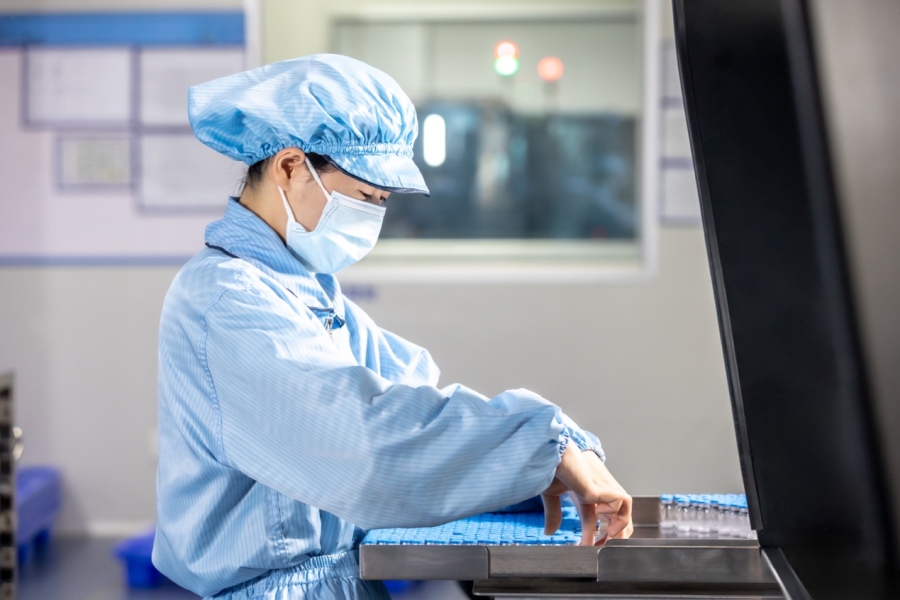
依托TOPS素质能力模型,工厂开展年度人才盘点,从技术型与管理型不同维度识别高潜人才,为其配备资源、制定可落地的发展计划。针对新设备对验证、质量、GMP体系设计的高要求,向外招聘专职验证人才;同时通过与药监部门、供应商的多场技术交流,保持知识技能跟进行业前沿。对于现有员工,路径是“多技能培养”——原料生产熟悉的员工可以到制剂岗位再学习,利用空余时间拓宽能力边界。同等机会下内部优先,因为内部人才懂企业文化、懂生产工艺和产品特性。新产线上线后,员工接受上岗前培训即可操作新设备。在上药天普看来,人的成长就是智造升级的一部分,每一位员工都要跟上新产线的节奏。
从单项冠军到“灯塔”工厂:智造升级的品牌回响
工厂层面的绿色与智造升级,正在多个维度重塑上药天普的品牌认知。
对供应商而言,看到的是企业持续升级改造、业务发展壮大的确定性,对长期合作更有信心;对客户而言,硬件、质量体系与数字化的升级,让产品和服务的选择更有保障;对集团而言,子公司持续变革创新形成了示范效应;对政府而言,合规经营、绿色低碳、对工业园有持续税收和经济贡献的实体企业形象愈发清晰。此前获评“广东省制造业单项冠军企业”,加上国家级专精特新“小巨人”“广东省医药工业50强”“广东省生物制药10强”等荣誉,构成了外部对这家企业制造实力的持续确认。而企业自身把这些荣誉视为自我监督的标尺——清洁生产五年有效,到期继续申报;环保法规逐年趋严,管理标准只能向上不能滑坡。口碑不仅在颁发的牌匾里,更在每一次合规运行、每一批合格产品中。
展望“十五五”,上药天普的目标已经清晰:做一座“灯塔式工厂”。上药天普工厂顾问孔雁表示,希望工厂将来形成好的规模和能力,树立成为行业标杆。上药天普将这一关键词拆解为两个关键词:智能制造与韧性供应链——紧扣数字化布局,结合国家智能化平台与资源,向黑灯工厂、全球“灯塔工厂”的标准看齐;同时提高供应链的柔性与灵活性,应对供应的波峰波谷,这是制造企业对员工和社会的责任。
从原料提取到制剂灌装,从实验室检测到能源管理,上药天普的“智造”不是一句口号,而是落在一个个项目、一条条产线、一次次设备选型上的具体动作。普贵项目已经运转,中心实验室早已就位,天星项目工地上的机器还在轰鸣。等到这条新线正式投产那天,一分钟500瓶的节奏会把这家工厂带到一个新的产能刻度上。至于“灯塔工厂”的愿景,谢亚涛说得很实在——要做到黑灯工厂水平,路要一步一步走。三十多年深耕急危重症领域,上药天普习惯的从来不是喊口号,而是把事一件一件做成。
文/张青梅
(资讯)
 打开广州日报新花城,享受流畅体验